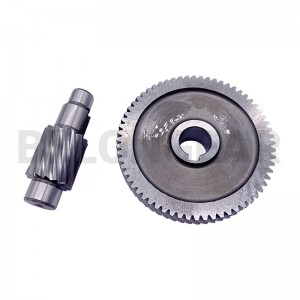
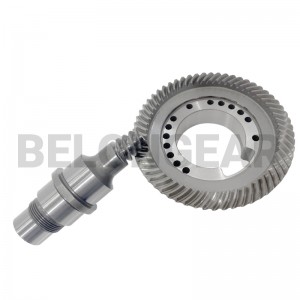
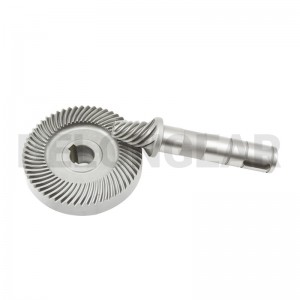
Përshkrim i shkurtër:

Spiraljabosht pinioniështë komponenti kryesor i transmetimit të fuqisë në kutitë e shpejtësisë helikoidale me performancë të lartë. Me një gjatësi të projektuar me precizion prej354 mm, boshtet tona të pinionit janë projektuar për të mbushur hendekun midis hyrjeve të motorit me shpejtësi të lartë dhe daljeve të çift rrotullues për punë të rënda, duke siguruar transferim të qetë, të qetë dhe efikas të energjisë.

Materiali: 18CrNiMo7-6

Trajtim termik: Karburizim plus Kalitje

Fortësia: 56-60HRC në sipërfaqe

Fortësia e bërthamës: 30-45HRC


Detajet e produktit

Etiketat e produkteve

Spiraljabosht pinioniështë komponenti kritik i hyrjes me shpejtësi të lartë brenda një kutie ingranazhesh helikoidale, përgjegjës për transmetimin e çift rrotullues duke siguruar funksionim të qetë dhe të qetë.Pajisje Belon, ne specializohemi në boshtet inxhinierike të pinioneve që balancojnë fortësinë ekstreme të sipërfaqes me rezistencën e bërthamës, të projektuara posaçërisht për t'i bërë ballë ngarkesave aksiale dhe radiale tipike të reduktorëve industrialë të rëndë.

Duke shfrytëzuar pozicionin tonë si një nga dhjetë ndërmarrjet më të mira të Kinës për prodhimin e ingranazheve, ne ofrojmë prodhim të integruar vertikalisht - nga farkëtimi i lëndës së parë deri te bluarja përfundimtare e dhëmbëve - duke siguruar që çdo bosht, siç është seria jonë me gjatësi 354 mm, të përmbushë standardet më të larta të industrisë globale të transmetimit të energjisë.

Përpunimi i një boshti pinioni helikoidal 354 mm kërkon pajisje të specializuara për të ruajtur koncentritetin dhe saktësinë e pjerrësisë gjatë një periudhe të gjatë kohore.

  • Prerje dhe Bluarje me Holl CNC: Ne përdorim prerje me holl CNC me shpejtësi të lartë për formimin fillestar të dhëmbëve, të ndjekur nga bluarje precize për të arritur notat e saktësisë ISO 6 ose ISO 7.
  • Modifikimi i Mikro-Gjeometrisë: Për të kompensuar devijimin e mundshëm të boshtit në aplikimet 354 mm, inxhinierët tanë aplikojnëkurorëzimi i dhëmbëve dhe modifikimi i përçuesveKjo siguron një model optimal kontakti nën ngarkesë, duke zvogëluar NVH (Zhurmën, Dridhjen dhe Ashpërsinë).

Procesi i Prodhimit:

Në Belon Gear, ne ndjekim një protokoll rigoroz prodhimi me 6 faza për të siguruar që boshtet tona me spline plotësojnë kërkesat e çift rrotullues të lartë dhe rezistencës ndaj konsumimit të aplikimeve automobilistike dhe industriale. Duke përdorur çelik aliazh 8620, i njohur për vetitë e tij të shkëlqyera të karburizimit, ne e transformojmë lëndën e parë në komponentë transmisioni me precizion të lartë.

1. Formim preciz: Nga shufra 8620 në stok shufre

Procesi fillon me farkëtimin e kontrolluar të lëndës së parë 8620. Ndryshe nga derdhja e thjeshtë, procesi ynë i farkëtimit përsos strukturën e brendshme të kokrrizave të çelikut, duke e përshtatur atë me gjeometrinë e boshtit.

2. Trajtim paraprak i nxehtësisë (normalizim ose shuarje)

Përpara përpunimit mekanik, shufrat e farkëtuara i nënshtrohen një trajtimi të specializuar paraprak të nxehtësisë - zakonisht Normalizim ose Shuarje dhe Temperim.

3. Torno CNC: Përcaktimi i dimensioneve të përafërta

Duke përdorur torno CNC me shpejtësi të lartë, shufra e farkëtuar përpunohet në përmasat e saj të përafërta.

4. Prerje me shufër me shufër: Prerje dhëmbësh me efikasitet të lartë (Nëse doni të dini më shumë rreth kësaj procedure, klikoni për të parë videon:https://youtube.com/shorts/80o4spaWRUk)

Kjo është faza kryesore ku formohet ndërfaqja mekanike. Ne përdorim makina të përparuara për prerjen e profilit të boshtit (të përdredhur, paralel ose të dhëmbëzuar).

5. Trajtimi termik i karburizimit: "Guaskë e fortë, bërthamë e fortë"

8620 është një çelik karburizues i nivelit të lartë. Ne i nënshtrojmë boshtet e prera në një atmosferë të kontrolluar të pasur me karbon në temperatura të larta.

6. Testime dhe Metrologji Rigoroze

Asnjë bosht nuk del nga Belon Gear pa kaluar "Auditin" tonë Dixhital.

Saktësia dimensionale dhe e boshtit: Verifikuar nëpërmjet qendrave të matjes Brown & Sharpe CMM dhe Klingelnberg seria P.

Integriteti Metalurgjik: Ne kryejmë testime të profilit të fortësisë dhe analizë të kokrrizave për të siguruar që thellësia e karburizimit përputhet me specifikimet tuaja të sakta.

Përfundimi i sipërfaqes: Testuesit japonezë të ashpërsisë konfirmojnë se vlerat Ra plotësojnë kërkesat e fërkimit të ulët të rrotullimit me shpejtësi të lartë.

farkëtim
shuarje dhe kalitje
kthesë e butë
hobbing
trajtim termik
kthesë e fortë
bluarje
testimi

Fabrika e Prodhimit:

Si një nga dhjetë ndërmarrjet më të mira në industrinë e prodhimit të ingranazheve në Kinë, me 1200 specialistë, Belon ka arritur gjithsej 31 shpikje dhe 9 patenta. Belon ka pajisje profesionale prodhimi, pajisje për trajtim termik dhe pajisje inspektimi.

Të gjitha proceset duke filluar nga lënda e parë deri te produkti i përfunduar përfundohen në vend, dhe ekipi i fortë i inxhinierisë dhe ekipi i cilësisë synojnë të përmbushin dhe përtej kërkesave të klientit.

Fabrikë Prodhimi

seminar për përkatësinë cilindrike
qendra e përpunimit CNC të përkatësisë
trajtim termik i përkatësisë
punëtori bluarjeje për pronarët
depo dhe paketim

Inspektim

Inspektimi i Dimensioneve dhe Ingranazheve

Raportet

Belon do të ofrojë raportet e mëposhtme dhe raportet e cilësisë të kërkuara nga klientët para çdo dërgese, që klienti t'i kontrollojë dhe miratojë.

1

Paketa

i brendshëm

Paketa e Brendshme

Brenda (2)

Paketa e Brendshme

Karton

Karton

pako druri

Paketim druri

Shfaqja jonë video

Si kryhet procesi i prerjes me hobing për të bërë boshte me spline

Si të bëhet pastrimi me ultratinguj për boshtin me spline?

Bosht me shufër hobbing

Hobbing spline në ingranazhet me pjerrësi

Si të hapet splini i brendshëm për ingranazhet konike Gleason


  • Më parë:
  • Tjetra:

  • Shkruani mesazhin tuaj këtu dhe na e dërgoni